г. Краснодар, ул. Станичная, д.14
«Клей полиуретановый двухкомпонентный ТЕХНОНИКОЛЬ SPECIAL К20/2» — товар из раздела строительных материалов. В УК «Генпоставка» можно запросить актуальную цену, проверить наличие и получить консультацию по характеристикам и применению материала. Организуем поставку по Краснодару, Краснодарскому краю и ЮФО для строительных объектов и оптовых заказов.
Клей полиуретановый двухкомпонентный ТЕХНОНИКОЛЬ SPEСIAL К20/2 – получают путем смешивания Компонентов А и Б перед применением. Компонент А представляет собой композицию из олигоэфира, наполнителей и специальных добавок.
Компонент Б представляет собой смесь дифенилметандиизоцианата с более высокофункциональными аддуктами.
Клей не содержит органических растворителей.
Применяется для изготовления сэндвич-панелей и конструкционных элементов, для склеивания различных материалов (из жесткого ПВХ, стеклопластика, алюминия, стали, оцинкованного листового металла, фанеры) с различными изоляционными материалами (пенополиуретаном, пенополистиролом, экструзионным пенополистиролом, минеральной ватой) при производстве автофургонов, судов, вагонов и в строительстве.
— Поверхности, на которые наносят клеевую смесь должны быть чистыми и сухими. Склеиваемые поверхности очищают от окислов шлифованием, от масляных, жировых загрязнений и пыли – органическим растворителем.
— Компонент А и Компонент Б перед смешиванием термостатируют до рабочей температуры (23±2) С°.
— Для получения Клея Компонент А смешивается с Компонентом Б в рекомендуемом соотношении на автоматических линиях или вручную.
— При приготовлении клея необходимо учитывать жизнеспособность клея в массе при температуре (23±1) °С; избегать попадания влаги в компоненты клея, в противном случае происходит образование пузырьков во время отверждения.
— Для приготовления клея вскрывают упаковку с Компонентом А и тщательно перемешивают содержимое низкооборотной дрелью с насадкой в течение 2-3 мин. При перемешивании необходимо избегать вовлечения в компонент пузырьков воздуха. Взвешивают требуемое количество Компонента А для приготовления клея с Компонентом Б по соотношению А:Б 5:1. Выливают отобранное количество Компонента Б в ранее приготовленный
Компонент А и тщательно перемешивают низкооборотной дрелью с насадкой до однородного состояния в течение 3-5 мин, особенно тщательно перемешивают по краям и на дне емкости. При перемешивании необходимо избегать вовлечения в клей пузырьков воздуха. Перемешанный клей должен быть однородным по цвету и консистенции.
— Клей наносят на одну из склеиваемых поверхностей вручную при помощи зубчатого шпателя и равномерно распределяют по очищенной и обезжиренной поверхности или наносят специальным оборудованием для двухкомпонентного клея.
— Расход клея составляет 150-400г/м2 в зависимости от шероховатости поверхности.
— Совмещают склеиваемые поверхности и кладут на опорную плиту гибкой вакуумной камеры (пресса). Пакет панелей собирают в течение времени открытой выдержки (35-45) мин, и выдерживают в камере вакуумного пресса при температуре (23±2) °С и вакуумметрическом давлении минус 0,4 Атм (минус 40 кПа минус 0,04 Н/мм2) в течение времени прессования не менее 2х часов. За время открытой выдержки принимают время, в течении которого склеиваемые поверхности после нанесения клея должны быть соединены и поставлены в пресс.
— Окончательная прочность достигается через несколько дней.
— Очистку тары и инструментов производят сразу же по окончании работы. Не отверждённый клей хорошо смывается с помощью органических растворителей. Отвержденный клей может быть удален только механическим способом.
Примечание — Жизнеспособность и время набора технологической прочности (время прессования) зависят от рабочей температуры: повышение температуры способствует сокращению открытого времени и времени прессования, и, наоборот, понижение температуры увеличивает эти параметры.
Время прессования при температуре 10 °С – 390 минут (не менее).
Время прессования при температуре 20 °С – 180 минут (не менее).
Время прессования при температуре 30 °С – 90 минут (не менее).
Время прессования при температуре 35 °С – 85 минут (не менее).
Время прессования при температуре 40 °С – 60 минут (не менее).
Время прессования при температуре 50 °С – 30 минут (не менее).
Время прессования при температуре 60 °С – 25 минут (не менее).
Время прессования при температуре 70 °С – 13 минут (не менее).
Клей хранят в герметично закрытой таре в крытых, проветриваемых складских помещениях, обеспечивающих защиту от попадания влаги и прямых солнечных лучей. Температурный режим хранения от 5 °С до 40 °С. Предприятие-изготовитель гарантирует соответствие материала требованиям СТО 72746455-3.6.38-2024 при соблюдении потребителем условий транспортирования и хранения, а также указаний по применению.
Клей транспортируют в крытых транспортных средствах (железнодорожном, автомобильном, морском) при температуре окружающей среды в соответствии с установленными на данном виде транспорта правилами перевозки грузов.
При осуществлении погрузки и выгрузки, хранении и при транспортировании должны быть приняты меры, предохраняющие их от механических повреждений, загрязнений и воздействий атмосферных осадков и прямых солнечных лучей.
При перевозке транспортом потребителя за сохранность груза несет ответственность потребитель.
12 месяцев с даты производства, при соблюдении условий транспортировки и хранения.
Клей поставляется комплектом в виде двух компонентов: Компонента А и Компонента Б в соотношении по массе А:Б 5:1, в раздельной таре.
Код КСР: 20.16.51.110.12.2.03.05-0002-000
Код ОКПД2: 20.52.10.120
Код ТН ВЭД: 3506 91 000 0
| Наименование показателя | Ед. изм. | Критерий | Обозначение | Метод испытаний | |
|---|---|---|---|---|---|
| Внешний вид | — | — | — | — | СТО 72746455-3.6.38-2024 |
| Вязкость по Брукфильду при 25 °С | МПа·с | ±6000 | 29000 | — | ГОСТ 25271-93 (ИСО 2555-89), СТО 72746455-3.6.38-2024 |
| Плотность | г/см³ | ±0,025 | 1.625 | — | ГОСТ 18329-2014 (ISO 1675:1985) |
| Соотношение компонентов А:Б | части | — | — | — | СТО 72746455-3.6.38-2024 |
| Жизнеспособность | мин | ±5 | — | — | СТО 72746455-3.6.38-2024 |
| Минимальное время прессования при температуре (23±1) °С | ч | не более | — | — | СТО 72746455-3.6.38-2024 |
| Прочность при сдвиге клеевого соединения | МПа | не менее | — | — | СТО 72746455-3.6.38-2024 |
| Наименование показателя | Ед. изм. | Критерий | Значение |
|---|---|---|---|
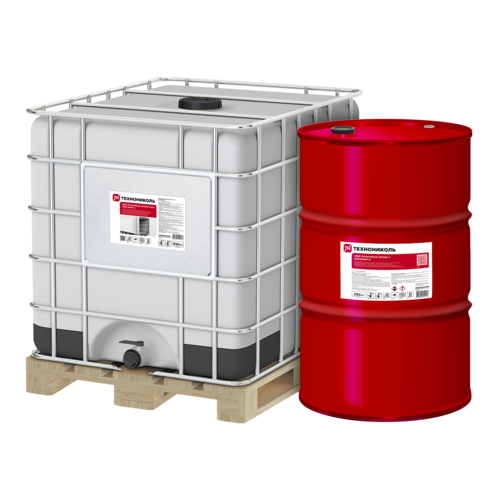
| Объем тары | л | — | 1000; 216.5 |
| Масса нетто | кг | ±10/±5 | 1250; 250 |
| Масса брутто тары | кг | ±20/±10 | 1315; 267.4 |
| Количество на поддоне | шт | — | 1; 4 |
| Масса брутто поддона | кг | ±20/±10 | 1315; 1099.6 |
| Размер паллеты | мм | — | 1200*1000*1170; 1200*1200*910 |
Масса брутто паллеты является справочной величиной и может колебаться в зависимости от упаковочных материалов, обеспечивающих сохранность товара при транспортировании и хранении.
Масса брутто паллеты является справочной величиной и может колебаться в зависимости от упаковочных материалов, обеспечивающих сохранность товара при транспортировании и хранении.